山东锻造、铝加工与化工装备行业集中,炉子规格偏大,多为连续运行或长时间保温,元件一旦失效停机损失明显,因此客户更看重使用寿命和更换是否方便。大型台车炉、锻造加热炉和熔铝保温炉对元件的截面尺寸、安装方式和高温强度都有较高要求,安装与接线结构常需按炉型重新设计。
实际工况中,频繁装出料带来的热冲击、高温长时间保温,以及化工烘干固化段的腐蚀性气氛,是影响元件寿命的主要因素。我们一般先核对炉膛尺寸、元件安装方式、使用温度和气氛条件,再评估加粗截面、调整表面负荷或改用辐射管间接加热等做法,尽量把寿命与运行成本一起考虑。
本地常见行业包括锻造与热处理、铝加工与熔铸、化工与压力容器、建材与玻璃加工,常见炉型与设备有大型台车式加热炉、熔铝炉与保温炉、连续退火与锻造加热炉、化工烘干与反应加热设备。这些设备对发热元件的共同要求是:批次一致、换件方便、供货节奏稳定。
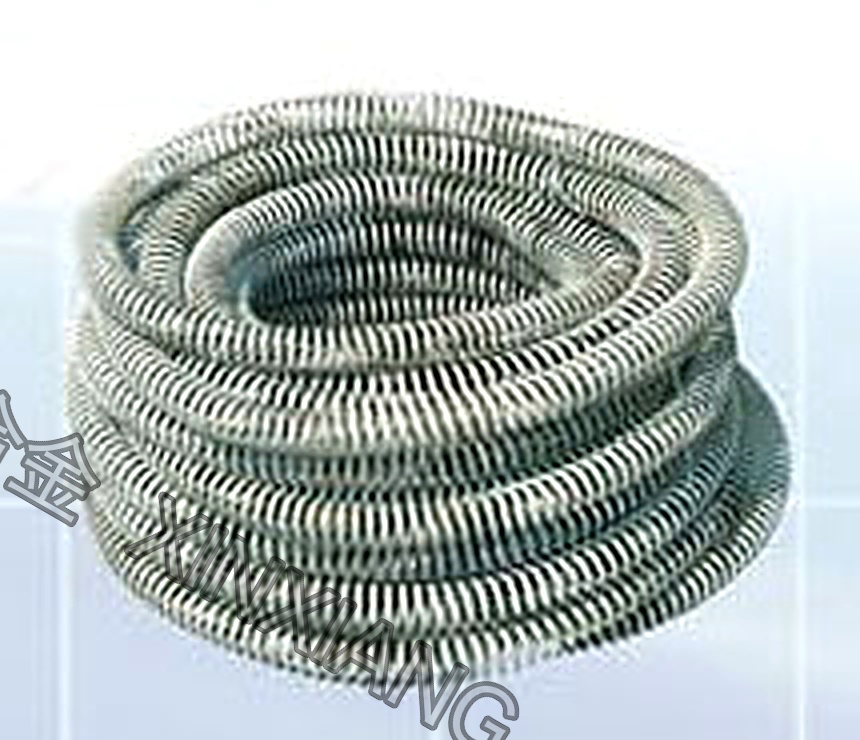
电炉丝是炉膛里最常见的发热元件形态:绕成螺旋后布置在炉衬或搁砖上,适合中低温到中高温的箱式炉、台车炉、井式炉与实验炉,也用于热风循环与烘干设备。
| 供货形态 | 螺旋绕制、直丝、波纹成型、按要求定尺 |
|---|---|
| 丝径范围 | φ0.03~10mm(常用 φ0.5~6mm) |
| 电阻率 ρ20 | 铁铬铝约 1.42 μΩ·m;镍铬约 1.09 μΩ·m |
| 最高使用温度 | 依牌号约 1000~1400℃ |
| 表面负荷参考 | 中低温可取 2~4 W/cm²,高温段取低值(示意,需按工况复核) |
结合山东的产业与炉型结构,电炉丝在山东的应用主要集中在大型台车式加热炉、熔铝炉与保温炉、连续退火与锻造加热炉、化工烘干与反应加热设备等场景。选型时先确认使用温度与气氛,再按功率与电压核算电阻,最后校核表面负荷与安装间距。
从本地产业结构看,山东以锻造与热处理、铝加工与熔铸为主,配套的大型台车式加热炉、熔铝炉与保温炉数量多、检修节奏紧。电炉丝作为易损件,客户更关心的是"规格是否齐全、坏了能不能马上补",因此常规规格的备货与快速响应,往往比单价更能决定合作。
山东锻造、铝加工企业炉子规格偏大,大型台车式加热炉和连续退火、锻造加热炉多为长时间保温或连续运行,停炉代价高。这类炉膛里电炉丝往往需要加粗截面、按分区螺旋绕制,丝径与节距要重新核算表面负荷,否则在频繁装出料的热冲击下容易早期失效。化工烘干与反应加热设备还有腐蚀性气氛,选型时要把气氛一并考虑。我们按大规格定制供货,先核对炉膛尺寸、元件安装方式与使用温度,评估加粗丝径或调整节距的做法,并配合现场检修更换。
依托泰兴生产基地,上海设办公与仓储中心,负责选型服务、备货与交付,大规格元件定制、长寿命方案评估、现场检修与更换配合。常备常规规格,支持定尺与按图定制;批量供货随批提供成分与尺寸检验资料,支持炉号追溯。
在山东,这几步通常结合大型台车式加热炉、熔铝炉与保温炉、连续退火与锻造加热炉、化工烘干与反应加热设备的实际工况确认;同一牌号在不同炉型上的取值会有差异,建议把确认结果记录下来,便于下次换件直接对照。
电炉丝通常绕成螺旋后搁在炉衬搁砖或陶瓷支架上,节距要均匀;引出端应远离炉壁与金属件,留出散热空间;三相炉每组元件长度、丝径与圈数尽量一致,避免电流分配不均导致某一相先坏。
结合山东的常见设备(大型台车式加热炉、熔铝炉与保温炉),安装前建议先核对炉膛可用空间、支撑方式与引出走线;换件时同步检查支架、瓷件与接线端子,避免新元件装在老化的支撑件上。
山东锻造、铝加工与化工企业炉子偏大、连续运行,停炉代价高,寿命是首要考虑。常见工况有高温长时间保温、频繁装出料的热冲击,以及化工烘干固化的腐蚀性气氛。我们配合核对炉膛与安装条件,评估大规格定制和长寿命做法,并配合现场检修更换。
常见牌号包括 铁铬铝系(0Cr25Al5、0Cr21Al6Nb、1Cr13Al4);镍铬系(Cr20Ni80、Cr15Ni60、Cr30Ni70)。具体选择要结合使用温度、炉内气氛与受力方式;中低温段可用 1Cr13Al4 或 Cr15Ni60 类经济牌号,高温或气氛复杂时选 0Cr25Al5 以上牌号。
常规规格可安排现货或按批供货,非标成型件按图纸排产。山东锻造、铝加工与化工企业炉子偏大、连续运行,停炉代价高,寿命是首要考虑。常见工况有高温长时间保温、频繁装出料的热冲击,。
常规规格可常备现货或按批安排;大规格元件定制 非标尺寸、特殊牌号与成型件按图纸排产。
螺旋节距过密会导致局部过热,元件表面发红不均;引出端与炉壁靠得太近,容易因散热差而提前氧化 等。建议按工况先核算表面负荷,安装时留足膨胀与散热空间。
电话 136 6174 5686 · 邮箱 shryhjcl@126.com · 官网 https://www.shdianresi.com
