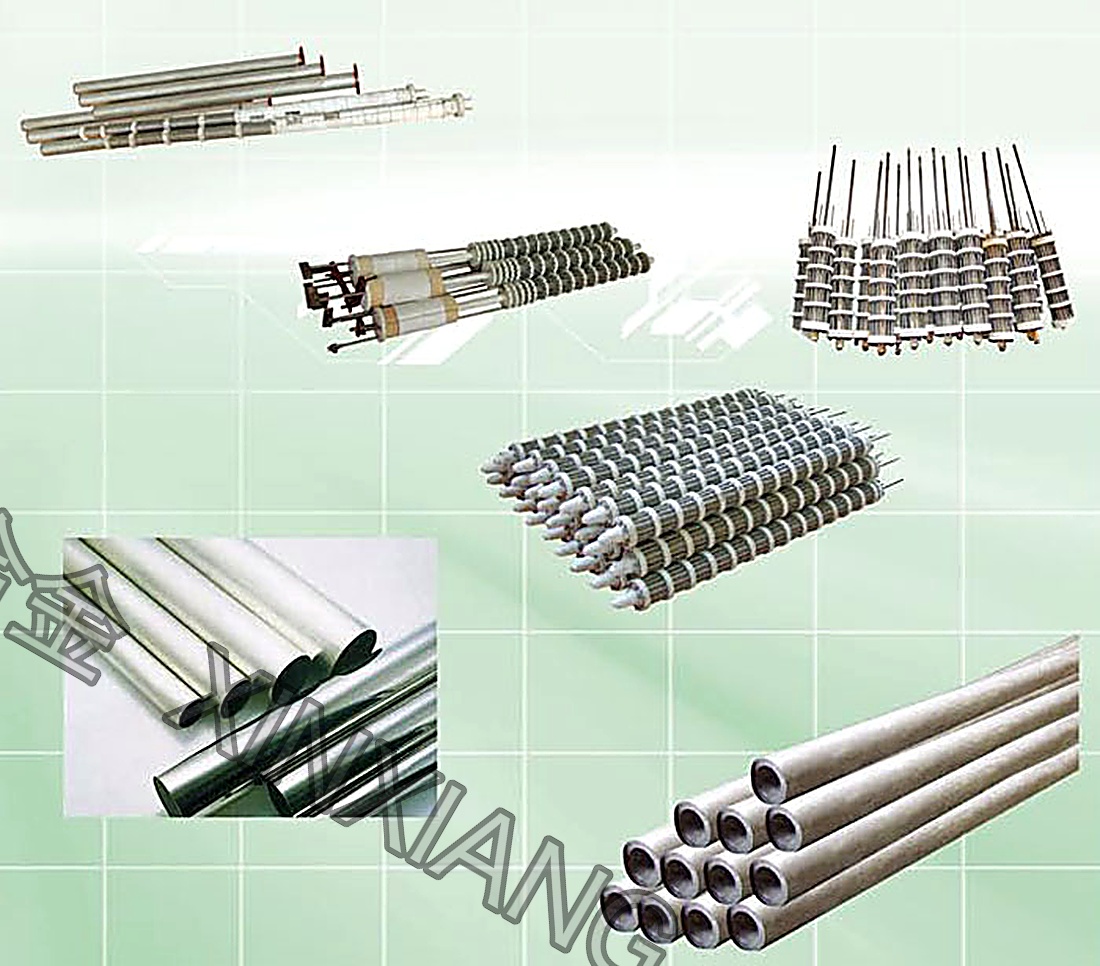
电热合金 + 镍基精密合金,客户群与工况不同,选材逻辑也不同。
| 产品线 | 主要牌号 | 形态与规格 | 面向行业 |
|---|---|---|---|
| 镍基精密合金 纯镍 · 镍铬 · 精密电阻 | 纯镍 Ni200 / Ni201 / N4 / N6;镍铬 Cr20Ni80、Cr15Ni60、Cr30Ni70、Cr20Ni30、Cr20Ni35;康铜 6J40;锰铜 6J12 / 6J13 | 丝材 φ0.03~10mm 带材 0.05~3.5mm × 2~300mm 箔材 0.02~0.1mm | 电池极耳 · 电子元件引线 · 真空器件 · 精密仪器 · 电测计量 · 热电偶 |
| 电热合金 铁铬铝 · 镍铬发热 | 0Cr25Al5、0Cr21Al6Nb、0Cr27Al7Mo2、1Cr13Al4、Cr20Ni80 等 | 电炉丝 / 电热丝 电阻带(含成型带) 电热辐射管 | 电炉厂 · 玻璃与陶瓷窑炉 · 热处理厂 · 加热设备厂 · 熔铝与压铸 · 锻造与铸造 |
上海馨祥合金有限公司 · 生产能力 · 检测能力 · 产品线 · 服务体系
上海馨祥合金有限公司成立于 2014 年,是电热合金与镍基精密合金材料的源头生产厂家。公司在江苏泰兴建有约 2 万平方米生产基地,配置熔炼、锻打、轧钢、拉拔、热处理及检测设备 48 台以上,员工 200 余人,年产各类电热合金与精密电阻合金材料约 7500 吨,产线贯通熔炼到成材全流程,全部自主制造。公司在上海设办公与仓储中心,面向全国工业客户提供生产制造、选型技术服务、仓储配送与交付支持。
馨祥合金历经十余年发展,公司由材料供应起步,逐步形成"材料供应 + 工况选型 + 备件与更换支持"的一体化服务模式,产品形态由丝、带、箔延伸至成型加热元件,服务范围由上海及长三角扩展至全国工业客户并延伸至海外市场。
公司采取"上海服务 + 泰兴制造"的协同模式:上海本部承担客户对接、工况确认、选型核算、订单与交付管理、仓储配送及售后支持;制造环节由位于江苏泰兴的生产基地承担(场地约 2 万平方米、员工 200 余人、主要生产设备 48 余台(套)、年产能约 7500 吨),覆盖合金熔炼、精密轧制、拉丝、退火成型与成品检验全流程,实现"上海接单服务、泰兴按单制造、上海备货交付"的高效协同。
公司在上海设有办公与仓储中心,并可按客户产线节奏安排分批交付与备件储备,缩短华东及周边地区的供货周期。常规规格常备现货,支持现货、定尺与按图加工。生产基地检测手段覆盖光谱成分分析、电阻率测定、尺寸公差与力学性能检验,出厂随批提供检验数据。
公司产品分两条主线:镍基精密合金线——纯镍丝带(Ni200 / Ni201 / N4 / N6)、镍铬丝带(Cr20Ni80 / Cr15Ni60 / Cr30Ni70 / Cr20Ni30 / Cr20Ni35)、铜镍(康铜 6J40)与锰铜(6J12/6J13)精密电阻合金,面向电池极耳、电子元件引线、真空器件、精密仪器与电测计量行业供货;电热合金线——铁铬铝系与镍铬系电热丝、带、箔,电炉丝、电阻带(含成型带)、电热辐射管、热电偶材料与补偿导线、耐热钢炉内件,面向电炉厂、玻璃与陶瓷窑炉、热处理厂、加热设备厂批量供货。公司坚持以工况为导向的技术服务,按使用温度、炉内气氛与受力方式核算截面与表面负荷。
生产基地建立原材料入检、过程巡检、成品终检三级检验体系,逐炉进行光谱成分核对,对电阻率、尺寸公差与力学性能实施检验;公司随批提供成分与尺寸检验资料,支持炉号追溯。公司秉承"先问工况、再定材料"的服务准则,确保选型准确、批次稳定。
公司产品广泛应用于热处理炉、窑炉、熔铝炉、镀锌锅、涂装烘道、烘干设备、玻璃与陶瓷行业加热段,以及电池极耳与连接片、电子元件引线、真空器件、低压电器发热元件与精密测量回路等行业,长期为热处理加工、铝加工、镀锌、涂装、玻璃与陶瓷、低压电器等领域的工业客户配套供货,并远销欧洲、美国、加拿大、韩国、日本、印度、巴西、俄罗斯、东南亚等国家和地区。
公司坚持以客户工况为出发点,提供工况确认、选型核算、替代评估、样品试用、批量供货与更换备件支持,形成从需求沟通到交付后的完整服务闭环。公司致力于成为工业加热领域专业、可靠的材料与服务供应商,竭诚欢迎国内外客户垂询合作。
注册地址:上海市奉贤区新林路1111号10幢48室;上海办公与仓储:上海市嘉定区江桥镇爱特路89弄9号 | 统一社会信用代码:91310120301639385Q
馨祥拥有从熔炼、锻打、轧钢、拉拔、热处理到成材一路贯串的自有产线,并配有齐备的检验检测条件。产品上市以来,已被电路制造、热处理、化工、钢厂、铝厂、玻璃等行业的众多客户选用,应用反馈稳定。
我们热忱欢迎国内外新老客户来厂参观、当面交流,期待与每一位伙伴真诚携手,把合作不断做深。
每一道工序都设有检验关口,用批次间的稳定一致,赢得客户的长期信赖。
从熔炼到成材的环节都在自家产线完成,品质与交货节奏由自己把握。
把参数资料与选型建议送到客户手边,让材料一次选对、少走弯路。
以可靠的专业能力服务海内外电热、热处理与精密制造行业,共同成长。
按配方称料入炉,先把成分做扎实
开坯锻打,压实内部组织、提升致密度
热轧成形,把尺寸精度与表面状态一起管好
拉丝拉带,做出细薄精密的规格
科学设定热处理制度,把合金性能稳定下来
检验合格后成材包装,按时交付出厂
对合金材料来说,性能是过程积累的结果。检验放在每道工序当中,而不是等到最后才补上。
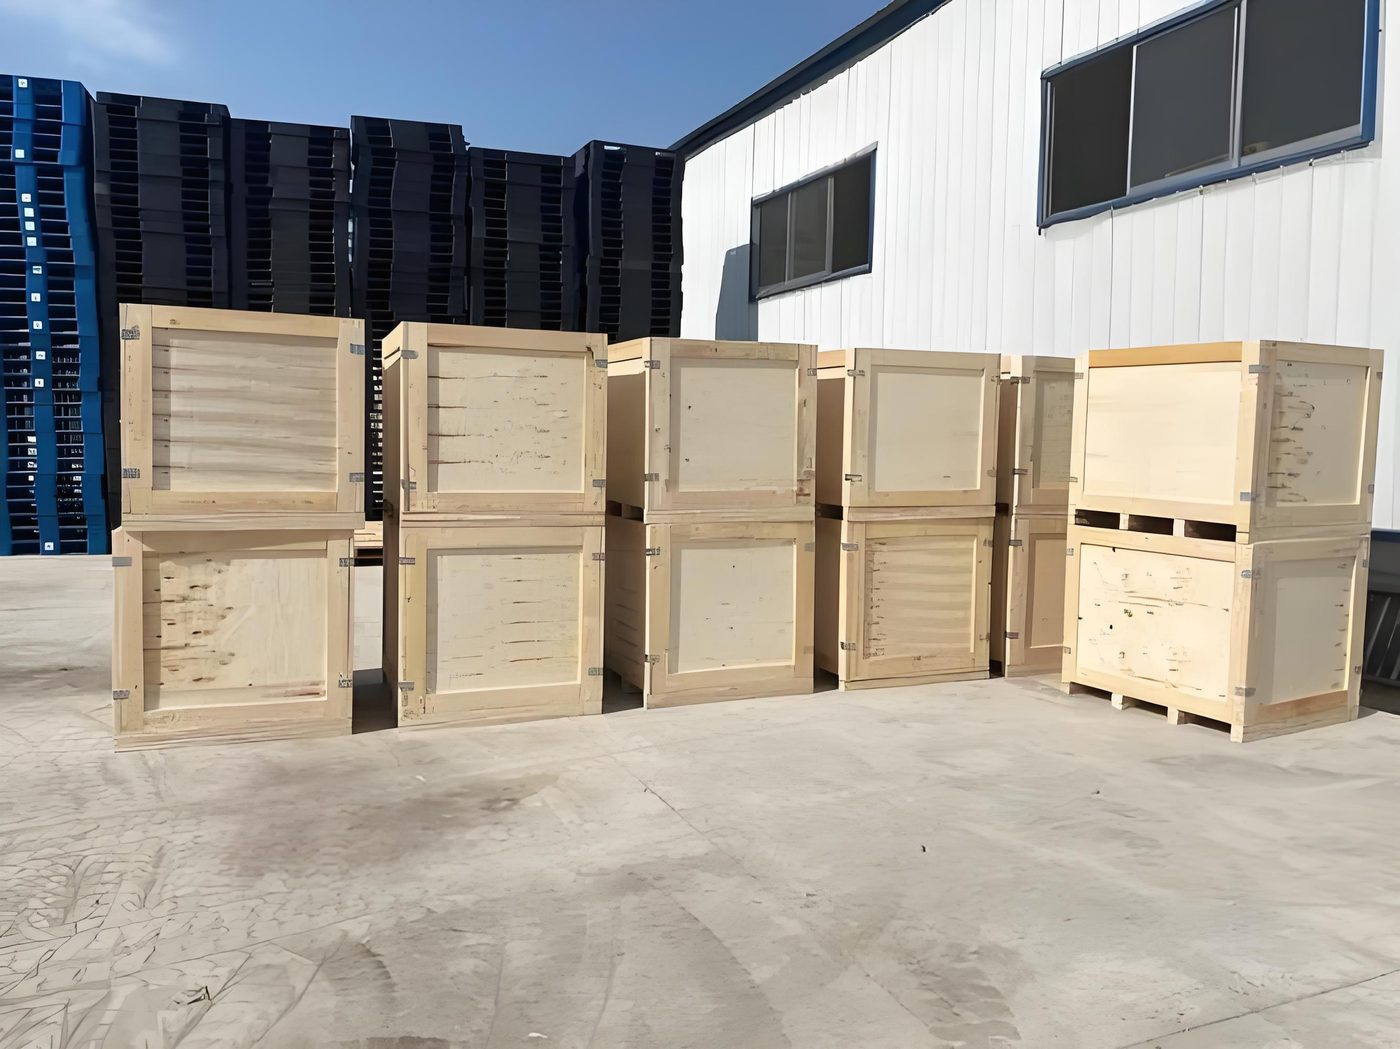
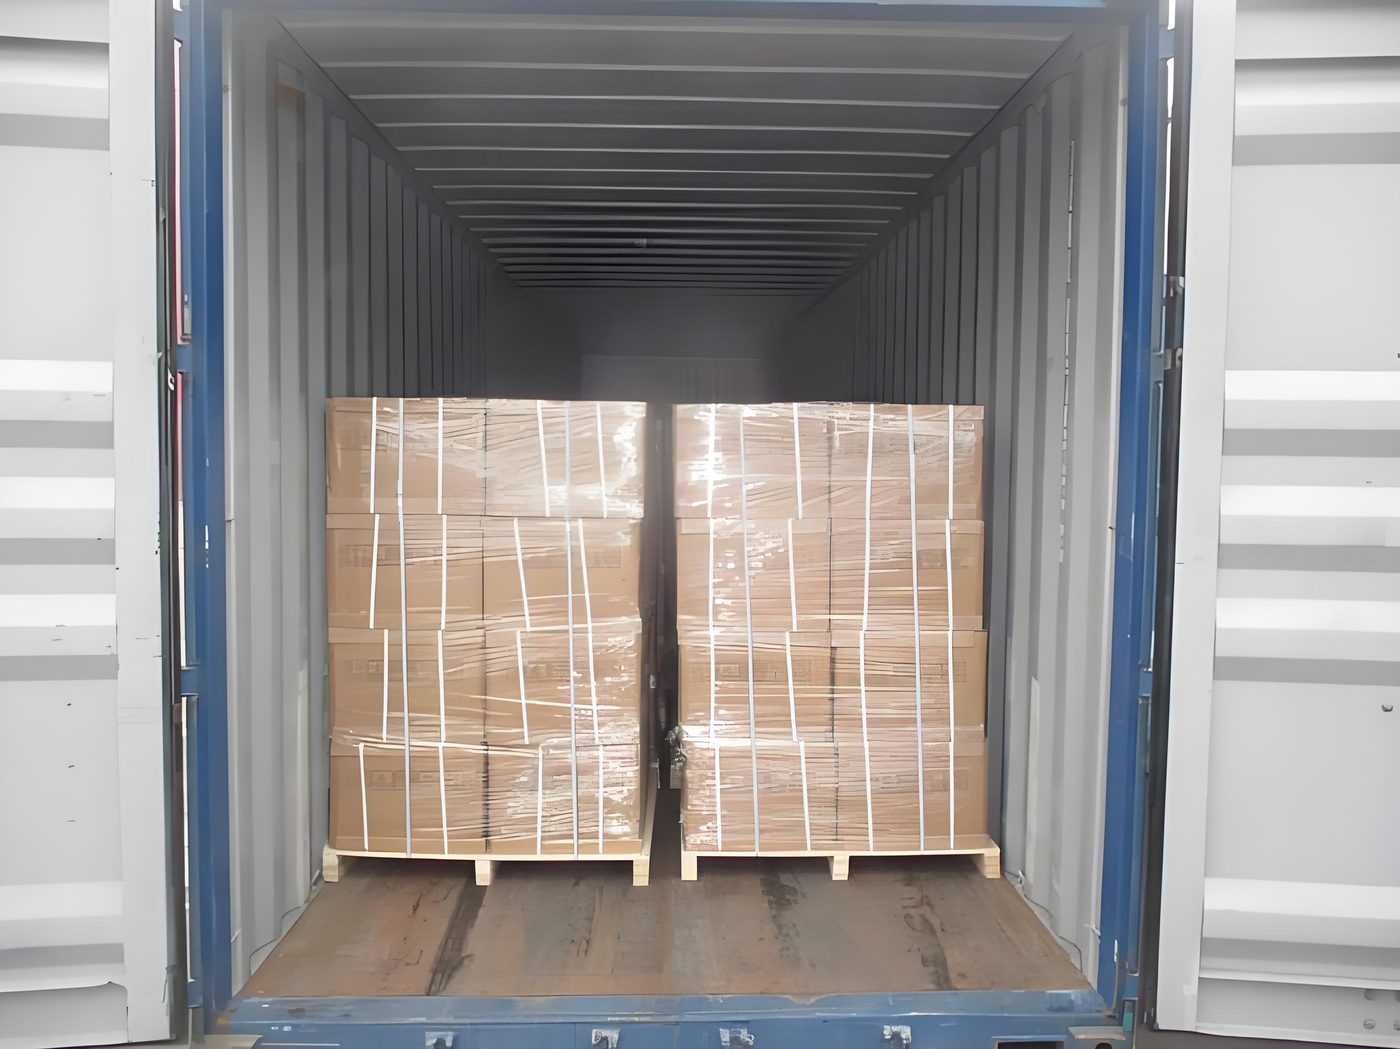
包装以木箱与纸箱为主,丝材采用塑膜+纸箱(可按需配轴盘);支持快递、海运、陆运、空运;付款方式支持 L/C、D/A、D/P、T/T 等,可按订单情况协商。
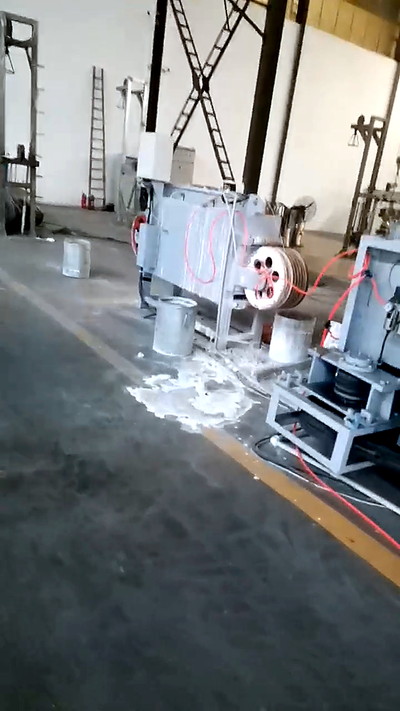
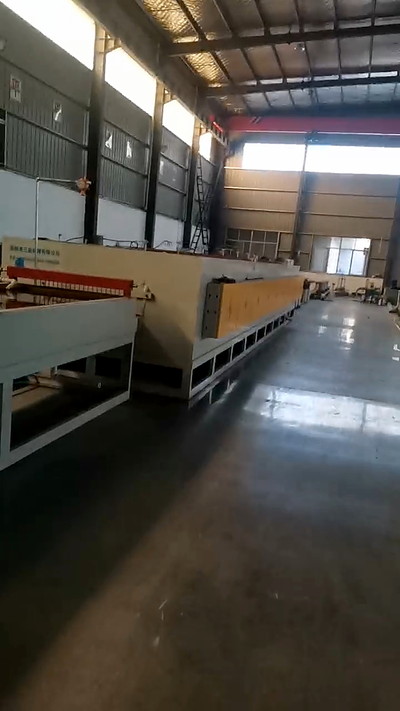
熔炼、锻打、轧钢、拉拔、热处理、成材这六道工序在同一条自有产线上贯通。把节点打开讲清楚,客户更容易判断自己的要求该在哪一环提出来,也更容易在出问题时定位原因。
按配方称料入炉,出炉前后核对成分并按炉号登记;开坯锻打压实内部组织、提升致密度。成分偏差若留到后面的拉拔与热处理去弥补,往往代价更高,所以我们把成分核对放在最前面。这一节点留下的炉号台账与成分记录,也是整批材料能否追溯的起点。
热轧成型同时决定厚薄尺寸与表面状态,而细丝、薄带的最终规格大多在拉拔工序定型。电热元件对尺寸相当敏感:丝径偏差会让实际功率偏离设计值,带材厚度不均会让局部电流密度偏高、提前氧化起皮。因此尺寸公差与表面缺陷都是逐批检查的对象,拉拔与热处理交替安排,才能既做出尺寸又保住塑性与电阻率的一致性。
热处理用于消除加工应力、稳定电阻率、调整软硬状态。有绕制或折弯要求的订单,建议下单时说明成型方式,我们把软硬状态一并确认,避免现场安装时才发现绕不动。成材节点完成定尺、标识、检验与包装,按规格长度、圈数或分条宽度逐一核对,合格才转入现货库存或直接发运。各节点的具体参数(加热温度、加工道次、公差档位等)属于典型值与经验估算,需按实际工况与供应商复核。
检验按原材料入检、过程巡检、成品终检三级安排,放在工序当中,而不是等最后靠终检挑不合格品。检测手段覆盖光谱成分分析、电阻率测定、尺寸公差与力学性能检验;出厂随批提供成分与尺寸检验资料,包装标识标明规格、数量与炉号,支持批次追溯,有需要可出具质保书,第三方检验可按订单约定配合。检验环节的具体安排、随批资料与留样做法,可查看「质量保障」页面。
常规牌号与规格常备现货,主要用于备件更换与临时补料;非标规格按图定尺生产,丝径、带宽与厚度、长度、圈数、成型与引出按图执行;工况不确定、或原用进口材料需要评估替代的客户,建议先小批量打样试装,按实际炉型装上去观察升温、功率与寿命表现,再决定批量规格。工作日内的询价与选型咨询一般 1 个工作日内答复;产品出口到 8 个以上国家,包装、标识与单证要求可按订单约定执行。
看包装标识上的炉号,并与随批检验资料上的炉号核对。同一炉号的材料在成分与电阻率上更接近,同一台炉子上的多组元件建议尽量用同一炉号,避免因批次差异造成三相电流不平衡。
要看实际收益点。停炉损失大的场合,规格能对上现货就先换上去,恢复生产优先;新炉配套、批量稳定、对寿命与功率一致性要求高的,按图定尺更值得。两种我们都能做,可以先按现状给建议再定。
需要知道使用温度、炉内气氛、安装方式与原有规格,最好能提供旧件尺寸或照片;另外把观察指标定下来,比如冷端电阻、升温时间、达到设定温度所需功率、累计使用时长。指标先定好,打样结果才有可比性。
恰恰相反,全流程自制的意义在于节奏可控:常备规格走现货,定尺订单按自有产线排产,中间不依赖外部协作环节,进度可以按节点对。具体交期按规格与数量逐单确认,急件我们会优先核对规格与库存。
我们服务过的部分客户(排名不分先后)。
上海企业,江苏泰兴生产基地约 2 万㎡,年产约 7500 吨,熔炼到成材全流程自主制造;面向以下行业批量供应电热合金材料与加热元件。